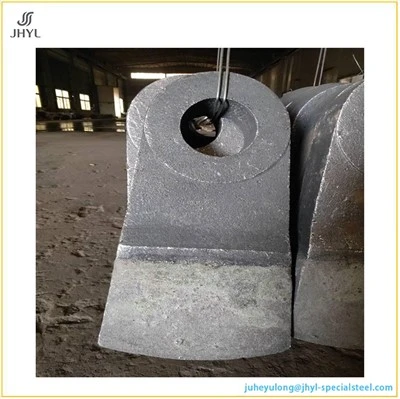
Jika anda bekerja dengan relau industri, mesin pensinteran atau dandang loji janakuasa, anda tahu betapa genting bar parut untuk memastikan operasi berjalan lancar. Komponen yang kukuh ini menanggung berat bahan mentah, menahan haba yang melampau, dan memudahkan pengaliran udara (atau gas lain) melalui zon pembakaran atau pemprosesan-tanpanya, pengedaran bahan menjadi tidak sekata, kecekapan menurun dan lonjakan masa henti yang tidak dirancang. Sebagai pembekal yang telah bekerja dengan bar parut berkualiti tinggi selama lebih sedekad, saya telah melihat secara langsung cara pembersihan yang betul boleh memanjangkan hayat bahagian ini selama bertahun-tahun, sambil mengurangkan kos penyelenggaraan dan mengelakkan kerosakan yang mahal. Hari ini, saya membuka tirai tentang sains membersihkan jeriji, berkongsi kaedah yang telah saya uji dalam aplikasi dunia sebenar, dan mengikatnya kembali kepada tujuan produk tahan lama yang disediakan oleh pasukan saya.

Mula-mula, mari kita jelaskan mengapa bar parut memerlukan pembersihan biasa. Lama kelamaan, abu, klinker, karbon tidak terbakar, dan sisa bahan tersinter terkumpul pada permukaan bar, terutamanya di antara bar di mana jurang adalah kritikal untuk aliran udara. Jika dibiarkan, pembentukan ini boleh menyempitkan atau menyekat jurang tersebut, mengurangkan kecekapan pembakaran sehingga 15% dalam beberapa aplikasi pensinteran, menurut data daripada Persatuan Pembakaran Perindustrian (ICA). Bagi pengendali yang menggunakan mesin pensinteran, ini bermakna masa pemprosesan yang lebih perlahan dan bil bahan api yang lebih tinggi; bagi pasukan loji janakuasa, ia boleh menyebabkan pengeluaran wap berkurangan dan pelepasan yang lebih tinggi. Jenis bar parut yang anda gunakan juga memberi kesan kepada kekerapan dan kaedah pembersihan: bar kalis haba kromium tinggi tahan lebih baik pada suhu tinggi tetapi lebih terdedah kepada lekatan klinker jika tidak dibersihkan dengan kerap, bar keluli tahan haba standard berfungsi dengan baik untuk bahagian jentera bersuhu rendah, dan bar khusus seperti 1.4776 logam tuang atau bar jeriji rantai yang memerlukan penjagaan permukaan yang unik yang memerlukan penjagaan permukaan yang unik.
Sebelum menyelami langkah-langkah pembersihan, adalah penting untuk mengetahui masa untuk membersihkan dengan tergesa-gesa kerja boleh merosakkan permukaan bar yang halus, sementara menunggu terlalu lama menghasilkan timbunan yang lebih sukar untuk dialih keluar. Saya mengesyorkan menetapkan jadual berdasarkan operasi anda: untuk mesin pensinteran yang berjalan 24/7, pemeriksaan mengejut mingguan dan pembersihan mendalam bulanan adalah sesuai; untuk bar parut loji janakuasa yang beroperasi dengan beban yang berbeza-beza, bersihkan selepas setiap 500 waktu operasi atau apabila anda melihat penurunan aliran udara (anda boleh menguji ini dengan mengukur tekanan merentasi jeriji- peningkatan 10%+ dalam penyumbatan isyarat tekanan). Sentiasa lakukan sebarang pembersihan pada bar sejuk, jangan sekali-kali kejutan haba panas boleh retak walaupun bahan parut yang paling tahan lama.
Kini, teras panduan ini: proses pembersihan langkah demi langkah yang mengimbangi keberkesanan dengan sebahagian jangka hayat, disesuaikan dengan jenis bar parut yang berbeza. Mari kita pecahkannya mengikut kaedah, bermula dengan yang paling biasa (dan paling mudah) untuk penyelenggaraan rutin, kemudian beralih kepada pembersihan yang lebih mendalam dan berkala.
Cucian Kering Rutin (Untuk Pembentukan Abu & Cahaya)
Kaedah ini sesuai untuk penyelenggaraan mingguan dan berfungsi dengan baik untuk semua jenis bar parut, daripada Bar Parut Tahan Haba Cr Tinggi Untuk Mesin Pensinteran kepada Bar Parut Rantai. Begini cara saya berjaya menggunakannya untuk mensinter pelanggan: Mula-mula, matikan mesin dan biarkan bar sejuk sepenuhnya (ke bawah 100°F/38°C). Seterusnya, gunakan berus nilon yang kaku dan tahan haba (elakkan berus keluli-mereka boleh mencalarkan permukaan bar, mewujudkan bintik-bintik kasar di mana timbunan akan melekat kemudian) untuk menyental bahagian atas dan sisi setiap bar, memberi perhatian tambahan kepada celah antara bar tempat abu terkumpul. Untuk jurang yang lebih kecil yang tidak dapat dicapai oleh berus, gunakan udara termampat (30-40 PSI tekanan maksimum yang terlalu banyak boleh membengkokkan atau melengkungkan bar nipis) untuk meniup serpihan yang longgar. Kaedah ini mengambil masa 1-2 jam untuk mesin pensinteran standard dan menghalang pembentukan cahaya daripada mengeras.
Pembersihan Basah Berkala (Untuk Klinker & Sisa Keras)
Apabila timbunan telah mengeras menjadi klinker atau bahan bercantum, cucian kering tidak akan memotongnya-anda memerlukan pembersihan basah, yang lebih baik untuk mengeluarkan sisa degil tanpa merosakkan lapisan oksida pelindung bar. Ini berfungsi dengan baik untuk Bar Parut Keluli Tahan Haba untuk Bahagian Jentera dan bar parut loji kuasa. Mulakan dengan mencampurkan pembersih industri yang lembut dan beralkali (cari yang mempunyai pH 8-10-asid kuat akan menggores permukaan logam) dengan air suam dalam penyembur tekanan rendah. Sapukan larutan secara merata pada parut, biarkan selama 15-20 minit untuk memecahkan klinker, kemudian gunakan pengikis plastik (tidak pernah logam) untuk mengangkat sisa lembut dengan perlahan. Bilas sebersih-bersihnya dengan air bertekanan rendah untuk mengelak memaksa air masuk ke dalam celah yang boleh menyebabkan karat, kemudian biarkan palang udara kering sepenuhnya sebelum memulakan semula operasi. Petua pro yang saya pelajari daripada pelanggan loji janakuasa: tambahkan sedikit surfaktan bukan ionik pada larutan pembersih-ia mengurangkan ketegangan permukaan, membantu penyelesaian menembusi walaupun retakan klinker yang paling ketat.
Pembersihan Khusus untuk 1.4776 Cast Metal Bar Untuk Dandang
Logam tuangan 1.4776 ialah pilihan popular untuk dandang kerana ketahanannya yang sangat baik terhadap kakisan suhu tinggi, tetapi permukaan tuangan yang kasar boleh memerangkap sisa dengan lebih mudah daripada bar tempa. Untuk bar ini, saya mengesyorkan proses pembersihan separa kimia setiap 6 bulan. Selepas menyejukkan, sapukan pes tebal natrium bikarbonat gred makanan dan air ke permukaan bar, biarkan selama 30 minit, kemudian gosok perlahan-lahan dengan pad bulu keluli lembut (hanya gred 0000 untuk mengelakkan calar). Bilas dengan baik dan keringkan dengan kain bebas lin untuk mengelakkan sebarang kealkalian sisa daripada menyebabkan kakisan jangka panjang. Jangan sekali-kali menggunakan pelarut yang kuat pada 1.4776 bar-mereka boleh memecahkan sifat pelindung logam tuang.
Penyelenggaraan Pencegahan untuk Mengurangkan Pembinaan Masa Depan
Pembersihan adalah separuh daripada pertempuran; separuh lagi mengambil langkah untuk mengurangkan pengumpulan di tempat pertama, yang bermaksud pembersihan kurang kerap dan kurang intensif. Berikut ialah strategi yang saya kongsikan dengan semua pelanggan saya: Pertama, pastikan karbon tidak terbakar pembakaran bahan api yang betul adalah penyumbang utama kepada sisa, jadi melaraskan nisbah udara-ke-bahan api untuk memenuhi spesifikasi bar parut anda boleh mengurangkan pembentukan sehingga 40%, menurut data ICA. Kedua, pasangkan pra-penapis kecil di salur masuk sistem parut anda untuk menangkap zarah besar sebelum ia sampai ke palang. Ketiga, pilih bar parut yang sesuai untuk aplikasi anda: jika anda mengendalikan mesin pensinteran haba tinggi, Bar Grate Tahan Haba Cr Tinggi Untuk Bar Pensinteran direka bentuk untuk menahan suhu sehingga 1800°F dan mempunyai permukaan licin yang menahan lekatan klinker, mengurangkan masa pembersihan dengan ketara. Untuk bahagian jentera yang beroperasi pada suhu yang lebih rendah, Bar Parut Keluli Tahan Haba untuk Bahagian Jentera menawarkan keseimbangan ketahanan dan kemudahan pembersihan yang menjimatkan kos. Untuk aplikasi dandang, 1.4776 Cast Metal Bar Untuk rintangan kakisan Dandang bermakna ia tahan lebih lama antara pembersihan.
Kesilapan Biasa yang Perlu Dielakkan Semasa Membersihkan Bar Parut
Saya telah melihat pengendali membuat kesilapan ini dengan kerap sehingga saya sentiasa memberi amaran kepada pelanggan terhadapnya. Pertama, membersihkan bar panas: malah aloi berkrom tinggi terdedah kepada retak akibat kejutan haba apabila terdedah kepada air sejuk atau larutan pembersih semasa panas. Kedua, menggunakan alat yang melelas seperti berus keluli atau pengikis logam: ini mencalarkan permukaan bar, mewujudkan celah-celah kecil di mana sisa boleh terkumpul lebih cepat, yang membawa kepada haus pramatang. Ketiga, melangkau pembilasan selepas pembersihan basah: sisa larutan pembersih boleh memakan lapisan pelindung bar dari masa ke masa, terutamanya dalam persekitaran operasi yang mempunyai kelembapan tinggi. Keempat, udara terlalu termampat semasa cucian kering: ini boleh membengkokkan bar parut nipis, seperti beberapa model Chain Grate Bar, yang direka bentuk untuk melentur sedikit semasa operasi, tidak menahan udara bertekanan tinggi.
Berapa Kerapkah Anda Perlu Mengganti Bar Grate?
Walaupun dengan pembersihan yang betul, bar parut akhirnya akan haus. Tanda-tanda yang anda perlukan penggantian termasuk jurang yang tidak rata antara bar, calar atau rekahan dalam, atau penurunan aliran udara dan kecekapan yang konsisten walaupun selepas pembersihan menyeluruh. Sebagai pembekal, saya mengesyorkan penjadualan penggantian setiap 2-5 tahun, bergantung pada aplikasi: mesin pensinteran dengan haba tinggi dan beban berat mungkin memerlukan penggantian setiap 2 tahun, manakala bar loji kuasa dengan beban sederhana boleh bertahan sehingga 5 tahun. Apabila menggantikan, pilih bar yang dipadankan dengan keperluan khusus anda: Model Chain Grate Bar direka untuk sistem parut gaya penghantar, manakala Grate Bar untuk Power Plant direka bentuk untuk mengendalikan beban stim yang turun naik.
Pada penghujung hari, membersihkan bar parut bukan sekadar tugas penyelenggaraan-ia adalah pelaburan dalam kecekapan operasi, mengurangkan masa henti dan mengurangkan kos jangka panjang. Sama ada anda bekerja dengan mesin pensinteran, dandang atau loji kuasa, mengikut langkah pembersihan yang disokong sains ini akan memanjangkan hayat bar parut anda, memastikan operasi anda berjalan lancar dan mengurangkan perhentian yang tidak dirancang. Jika anda sedang mencari bar parut berkualiti tinggi dan mudah dibersihkan yang disesuaikan dengan aplikasi anda-sama ada anda memerlukan Bar Parut Tahan Haba Cr Tinggi Untuk Mesin Pensinteran, Bar Parut Keluli Tahan Haba untuk Bahagian Jentera, atau mana-mana model khusus lain-hubungi pasukan kami untuk membincangkan keperluan anda dan mencari penyelesaian yang sempurna untuk operasi anda.
Rujukan
Persatuan Pembakaran Industri. (2022). Amalan Terbaik Penyelenggaraan untuk Sistem Grate Industri. Siri Laporan Teknikal ICA.
Persatuan Jurutera Mekanikal Amerika (ASME). (2021). Dandang dan Kod Kapal Tekanan, Bahagian II: Spesifikasi Bahan untuk Aloi Tuang dan Tempa. ASME Antarabangsa.
Institut Pembinaan Keluli Eropah. (2020). Garis Panduan Prestasi untuk Bar Grate Chrome Tinggi dalam Aplikasi Pensinteran Suhu Tinggi. Buletin Teknikal ESCI.